تسمه صنعتی فولادی : کاربردها، مزایا و انتخاب بهترین نوع
مقدمه: تسمه فولادی صنعتی، قهرمان صنعت
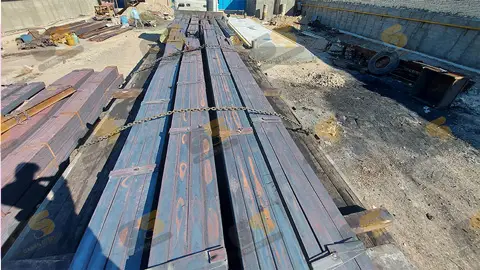
تسمه فولادی صنعتی یکی از پرکاربردترین و حیاتیترین محصولات فلزی در صنایع مختلف محسوب میشود که به دلیل ترکیب منحصر به فرد استحکام بالا، انعطافپذیری قابل توجه و دوام استثنایی، جایگاهی بیبدیل در پروژههای صنعتی و ساختمانی به خود اختصاص داده است. این محصول که در واقع نوارهایی از جنس فولاد کربنی یا آلیاژی است، در ابعاد و مشخصات فنی متنوعی تولید میشود تا پاسخگوی نیازهای گسترده صنایع باشد. از کاربردهای اصلی تسمه صنعتی فولادی میتوان به استفاده در ساخت قفسههای صنعتی، تولید ماشینآلات سنگین، صنایع خودروسازی، پروژههای ساختمانی و حتی مصارف تزئینی اشاره کرد. در این مقاله جامع، قصد داریم به بررسی دقیق ویژگیها، انواع، استانداردها و نحوه انتخاب تسمه آهنی مناسب بپردازیم تا شما بتوانید با آگاهی کامل بهترین تصمیم را برای پروژههای خود بگیرید.
تسمه صنعتی فولادی چیست؟ (بررسی دقیق ماهیت و ساختار)
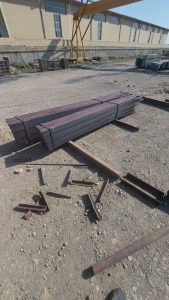
تسمه فولادی در واقع محصولی فلزی است که به شکل نوارهای باریک و بلند از جنس فولاد تولید میشود. این محصول معمولاً از فولادهای کربنی (با درصد کربن متغیر) یا فولادهای آلیاژی (حاوی عناصری مانند کروم، نیکل یا مولیبدن) ساخته میشود. فرآیند تولید تسمه صنعتی فولادی شامل مراحل مختلفی از جمله نورد گرم، نورد سرد، آنیل کردن و در برخی موارد عملیات سطحی خاص مانند گالوانیزه کردن است.
ویژگیهای فنی و مکانیکی تسمه صنعتی فولادی:
استحکام کششی بالا تسمه صنعتی فولادی : توانایی تحمل بارهای سنگین بدون تغییر شکل دائمی
قابلیت فرمپذیری: امکان خمکاری، پرس و شکلدهی به روشهای مختلف
مقاومت در برابر خستگی: عملکرد مطلوب تحت بارهای متناوب و ارتعاشات
پایداری ابعادی تسمه صنعتی فولادی : حفظ ابعاد اولیه تحت تنشهای مختلف
انواع پوششهای سطحی: از جمله گالوانیزه، رنگ اپوکسی و پوششهای پلیمری برای کاربردهای خاص
انواع تسمه فولادی و کاربردهای تخصصی هرکدام
تسمههای فولادی با توجه به ترکیب شیمیایی، روش تولید و ویژگیهای مکانیکی به دستههای مختلفی تقسیم میشوند که هرکدام برای مصارف خاصی طراحی شدهاند.
۱. تسمه صنعتی فولادی کربنی (معمولی)
این نوع که به عنوان پایهایترین نوع تسمه فولادی شناخته میشود، حاوی درصدهای مختلف کربن (از کم کربن تا پرکربن) است.
کاربردهای اصلی:
ساخت قفسههای صنعتی و انبارداری
تولید اتصالات فلزی و قطعات ماشینآلات
چهارچوبهای ساختمانی و سازههای سبک
صنایع مبلمان و دکوراسیون فلزی
۲. تسمه فولادی ضدزنگ (استنلس استیل)
ساخته شده از فولادهای زنگنزن سری 300 یا 400 که حاوی حداقل 10.5% کروم هستند.
مزایا و کاربردها:
مقاومت استثنایی در برابر خوردگی و اکسیداسیون
مناسب برای محیطهای مرطوب، اسیدی و قلیایی
صنایع غذایی، دارویی، پزشکی و دریایی
تجهیزات آشپزخانههای صنعتی و لوازم خانگی
۳. تسمه فولادی گالوانیزه
این نوع دارای پوشش محافظ روی است که از خوردگی جلوگیری میکند.
ویژگیهای متمایز:
طول عمر بسیار بالا در محیطهای باز و مرطوب
هزینه نگهداری پایین نسبت به انواع دیگر
مناسب برای ساخت سازههای فضای باز مانند نردهها تسمه صنعتی فولادی
کاربرد در صنایع کشاورزی و سیستمهای آبیاری
مزایای استفاده از تسمه صنعتی فولادی در مقایسه با سایر مواد
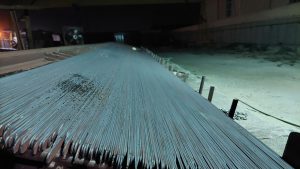
استفاده از تسمه فولادی در مقایسه با مواد مشابه مانند آلومینیوم یا پلیمرها دارای برتریهای قابل توجهی است که آن را به انتخابی ایدهآل تبدیل میکند:
۱. مزایای مکانیکی:
نسبت استحکام به وزن بسیار مطلوب
مقاومت ضربهای بالا در مقایسه با چدن
قابلیت تحمل تنشهای پیچیده بدون شکست
۲. مزایای اقتصادی:
قیمت مناسب نسبت به عملکرد ارائه شده تسمه صنعتی فولادی
کاهش هزینههای تعمیر و نگهداری
امکان بازیافت کامل و ارزش ضایعات بالا
۳. مزایای کاربردی:
تنوع بینظیر در ابعاد و مشخصات فنی تسمه صنعتی فولادی
امکان انجام عملیات مختلف (جوشکاری، ماشینکاری، پرس)
سازگاری با سایر مواد و قطعات صنعتی
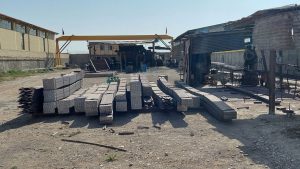
نحوه انتخاب تسمه فولادی مناسب: راهنمای جامع
انتخاب تسمه فولادی مناسب نیازمند توجه به فاکتورهای متعددی است که در ادامه به مهمترین آنها پرداخته میشود:
۱. تعیین نوع فولاد بر اساس نیاز پروژه
فولادهای کربنی برای کاربردهای عمومی
فولادهای آلیاژی برای شرایط خاص مکانیکی
فولادهای ضدزنگ برای محیطهای خورنده
۲. بررسی مشخصات فنی
محدوده تحمل تنش و کرنش
مقاومت در برابر خوردگی
قابلیت جوشکاری و ماشینکاری
۳. ملاحظات محیطی
دمای کاری (از سرمای شدید تا گرمای بالا)
وجود مواد شیمیایی یا نمکها
میزان رطوبت و شرایط جوی
۴. استانداردهای کیفیت
استانداردهای بینالمللی مانند ASTM, DIN, ISO
استانداردهای داخلی و مشخصات فنی کارخانهای
نورد تسمه صنعتی فولادی:
اهمیت فرآیند نورد در تولید تسمه فولادی
نورد تسمههای فولادی یکی از حیاتیترین مراحل تولید این محصولات صنعتی محسوب میشود که کیفیت نهایی، خواص مکانیکی و دقت ابعادی تسمه را به طور مستقیم تحت تأثیر قرار میدهد. این فرآیند که در واقع نوعی تغییر شکل پلاستیک فلزات محسوب میشود، با استفاده از غلتکهای مخصوص و تحت شرایط کنترلشده انجام میپذیرد. امروزه با پیشرفت فناوریهای نورد، امکان تولید تسمه صنعتی فولادی با دقت ابعادی بسیار بالا (تا ±0.05 میلیمتر) و خواص مکانیکی کاملاً یکنواخت فراهم شده است.
انواع فرآیندهای نورد تسمه فولادی
1. نورد گرم (Hot Rolling)
دمای انجام فرآیند: 1100-900 درجه سانتیگراد (بالاتر از دمای تبلور مجدد)
مراحل اصلی:
پیشگرمایش شمشهای فولادی در کورههای دوار یا القایی
نورد اولیه در استندهای نورد سنگین
نورد نهایی در استندهای نورد تسمه
خنککاری کنترلشده
مزایا:
کاهش هزینههای تولید به دلیل نیاز کمتر به نیروی نورد
امکان تولید تسمههای با ضخامت بالا (تا 20 میلیمتر)
بهبود خواص مکانیکی به دلیل ریزدانه شدن ساختار
معایب:
تلرانس ابعادی نسبتاً پایینتر
نیاز به عملیات تکمیلی بیشتر
2. نورد سرد (Cold Rolling)
دمای انجام فرآیند: محیطی (پایینتر از دمای تبلور مجدد)
مراحل اصلی:
اسیدشویی اولیه برای حذف پوسته اکسیدی
نورد در استندهای 4 یا 6 غلتکه
آنیل بین پاسها
نورد نهایی
مزایا:
دقت ابعادی بسیار بالا
سطح تمامشده با کیفیت مطلوب
افزایش استحکام به دلیل کارسختی تسمه صنعتی فولادی
معایب:
هزینههای تولید بالاتر
محدودیت در کاهش ضخامت
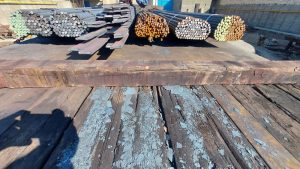
تجهیزات و ماشینآلات نورد تسمه
1. خطوط نورد یکپارچه
شامل بخشهای:
کوره پیشگرمایش
استندهای نورد خشنکن
استندهای نورد میانی
استندهای نورد پایانی
سیستمهای خنککننده
دستگاههای پیچش و کلافکن
2. غلتکهای نورد
انواع طراحی:
غلتکهای صاف برای تسمههای مسطح
غلتکهای شیاردار برای پروفیلهای خاص
غلتکهای ترکیبی
جنس غلتکها:
فولادهای ابزار (H13, D2)
کاربید تنگستن برای کاربردهای خاص
سرامیکهای پیشرفته
پارامترهای کلیدی در فرآیند نورد
1. پارامترهای هندسی
نسبت کاهش: 20-60% در هر پاس نورد
زاویه تماس بهینه: 20-25 درجه
سرعت نورد: تا 25 m/s در خطوط مدرن
2. پارامترهای کیفیتی
کنترل تلرانسهای ابعادی:
ضخامت: ±0.05 تا ±0.2 mm
عرض: ±0.1 تا ±0.5 mm
یکنواختی خواص مکانیکی:
تغییرات استحکام کششی کمتر از 5%
تغییرات ازدیاد طول کمتر از 3%
چالشها و راهکارهای نوین در نورد تسمه
1. مشکلات رایج و راهکارها
پدیده لبهدهی (Edge Cracking):
استفاده از پیشگرمایش حاشیهای
بهینهسازی هندسه غلتکها
ناهمگنی خواص مکانیکی:
کنترل دقیق دمای نورد
آنیل بین پاسها
پسماندهای تنش:
عملیات تنشزدایی
استفاده از نورد کششی
2. فناوریهای پیشرفته
سیستمهای کنترل هوشمند:
استفاده از الگوریتمهای یادگیری ماشین
کنترل تطبیقی پارامترهای نورد
نورد ترمومکانیکی:
ترکیب کنترل دمایی و تغییر شکل
دستیابی به خواص مکانیکی هدفمند
نورد نامتقارن:
استفاده از سرعتهای مختلف غلتکهای بالا و پایین
بهبود کیفیت سطح
کنترل کیفیت در فرآیند نورد
1. آزمایشهای متداول
آزمایشهای ابعادی:
اندازهگیری ضخامت با دستگاههای اولتراسونیک
کنترل صافی سطح با پروفلومتر
آزمایشهای مکانیکی:
تست کشش
تست خمش
تست سختی
آزمایشهای متالورژیکی:
بررسی ریزساختار
آنالیز فازها
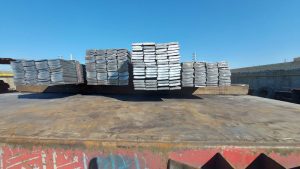
2. استانداردهای بینالمللی
ASTM A568/A568M: استاندارد تسمههای فولادی کربنی
EN 10139: استاندارد اروپایی تسمههای نورد سرد
JIS G 3141: استاندارد ژاپنی تسمههای فولادی
کاربردهای تخصصی تسمههای نورد شده
1. صنایع خودروسازی
تولید قطعات بدنه
ساخت سیستمهای تعلیق
قطعات ایمنی
2. صنایع ساختمان
سازههای سبک فولادی
اتصالات ساختمانی
نرده و حفاظ
3. صنایع الکتریکی
تولید ترانسفورماتورها
ساخت هستههای مغناطیسی
قطعات الکترومکانیکی
نتیجهگیری و چشمانداز آینده
فرآیند نورد تسمههای فولادی با پیشرفتهای چشمگیر در دهههای اخیر، به مرحلهای از بلوغ فنی رسیده است که امکان تولید محصولاتی با دقت ابعادی بیسابقه و خواص مکانیکی کاملاً کنترلشده را فراهم کرده است. توسعه فناوریهایی مانند نورد هوشمند، استفاده از مواد کامپوزیتی پیشرفته در ساخت غلتکها و سیستمهای کنترل کیفیت آنلاین، آیندهای روشن را برای این صنعت ترسیم میکنند.
روش تولید تسمههای فولادی: فرآیندها و تکنولوژیهای پیشرفته
تولید تسمههای فولادی فرآیندی پیچیده و چندمرحلهای است که با تبدیل شمشهای فولادی به محصول نهایی با ابعاد و مشخصات دقیق انجام میشود. این فرآیند ترکیبی از علم متالورژی، مهندسی مکانیک و کنترل پیشرفته است که در نهایت به محصولی با کیفیت بالا و خواص مکانیکی مطلوب منجر میشود. در این مقاله به بررسی جامع روشهای تولید تسمه صنعتی فولادی از مرحله مواد اولیه تا محصول نهایی میپردازیم.
مراحل اصلی تولید تسمه فولادی
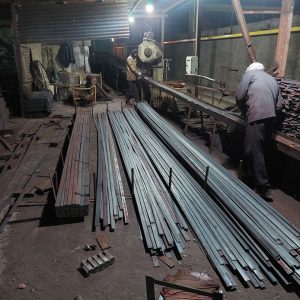
1. آمادهسازی مواد اولیه
انتخاب شمش فولادی:
شمشهای مربعی یا مستطیلی با ابعاد استاندارد
آنالیز شیمیایی دقیق (کربن، منگنز، سیلیسیم و …)
بررسی عیوب سطحی و داخلی با روشهای UT و RT
پیشگرمایش:
گرم کردن شمش تا دمای 1100-1250°C در کورههای القایی یا گازی
کنترل اتمسفر کوره برای جلوگیری از اکسیداسیون
یکنواختسازی دمای سطح و مغز شمش
2. فرآیند نورد گرم
نورد خشن (Roughing Mill):
کاهش سطح مقطع اولیه تا 50%
استفاده از استندهای دوغلتکی یا چهارغلتکی
کنترل سرعت نورد بین 1-3 m/s
نورد میانی (Intermediate Mill):
رساندن ضخامت به مقادیر میانی
سیستمهای کنترل اتوماتیک شکلدهی
استفاده از غلتکهای شیاردار برای کنترل عرض
نورد نهایی (Finishing Mill):
دستیابی به ابعاد نهایی
دقت ابعادی ±0.1mm
سرعت نورد تا 20 m/s در خطوط مدرن
3. خنککاری کنترلشده
سیستمهای آبپاشی:
کنترل نرخ خنککاری برای دستیابی به ساختار میکروسکوپی مطلوب
جلوگیری از اعوجاج حرارتی
دمای نهایی 500-600°C
کویلکنندههای گرم:
پیچش تسمه در دمای بالا
کنترل تنشهای باقیمانده
4. فرآیندهای تکمیلی نورد گرم
اسیدشویی (Pickling):
حذف پوسته اکسیدی با محلول HCl یا H2SO4
کنترل غلظت، دما و زمان
شستشوی نهایی و خشککردن
آنیلینگ (Annealing):
بازپخت در دمای 700-850°C
بهبود خواص مکانیکی
کاهش تنشهای باقیمانده
5. نورد سرد (اختیاری)
کاهش ضخامت در دمای محیط:
کاهش 30-80% ضخامت اولیه
افزایش استحکام به دلیل کارسختی
بهبود کیفیت سطح
عملیات بین پاسی:
آنیلینگ میانی
روغنکاری و تمیزکاری
6. پرداخت نهایی تسمه صنعتی فولادی
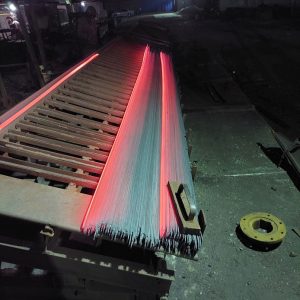
برش طولی (Slitting):
دستگاههای برش با تیغههای کاربیدی
دقت برش ±0.05mm
سرعت تا 300 m/min
صافکاری (Skin Pass):
کاهش ضخامت نهایی 0.5-3%
بهبود صافی سطح
کنترل خواص مکانیکی
تکنولوژیهای پیشرفته تولید
1. نورد ترمومکانیکی (TMCP)
ترکیب کنترل دمایی و تغییر شکل
دستیابی به خواص مکانیکی ویژه
کاهش نیاز به عملیات حرارتی
2. نورد نامتقارن
سرعتهای متفاوت غلتک بالا و پایین
کنترل بهتر شکل مقطع
کاهش نیروی نورد
3. سیستمهای کنترل هوشمند
استفاده از الگوریتمهای پیشبینیکننده
کنترل تطبیقی پارامترها
کاهش ضایعات
کنترل کیفیت در فرآیند تولید
1. آزمایشهای ابعادی
اندازهگیری لیزری ضخامت
کنترل عرض با سیستمهای CCD
بررسی صافی سطح
2. آزمایشهای مکانیکی
تست کشش (UTS, YS, Elongation)
تست خمش 180 درجه
اندازهگیری سختی
3. آزمایشهای متالورژیکی
متالوگرافی
آنالیز SEM
تست خوردگی
استانداردهای تولید تسمه فولادی
| استاندارد | محدوده کاربرد |
|---|---|
| ASTM A568 | تسمههای کربنی |
| EN 10140 | نورد سرد اروپا |
| JIS G 3141 | استاندارد ژاپن |
| DIN 1541 | تسمههای دقیق |
روشهای تولید تسمه فولادی: فابریک در مقابل برش ورق
دو روش اصلی تولید تسمه فولادی
تسمههای فولادی به دو روش اساسی تولید میشوند که هرکدام مزایا، معایب و کاربردهای خاص خود را دارند. شناخت تفاوتهای این دو روش به انتخاب مناسبترین گزینه برای نیازهای صنعتی کمک میکند.
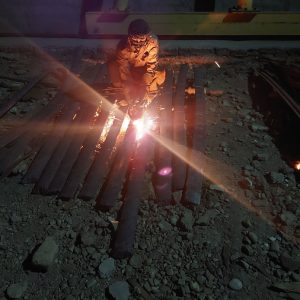
1. تولید تسمه فولادی به روش فابریک (مستقیم)
فرآیند تولید فابریک
مرحله نورد گرم: تبدیل شمش فولادی به کلافهای نازکتر
مرحله اسیدشویی: حذف پوسته اکسیدی سطحی
نورد سرد: کاهش ضخامت و بهبود کیفیت سطح
برش طولی: تبدیل کلاف به تسمههای با عرض مشخص
پرداخت نهایی: آنیلینگ، روغنکاری و بستهبندی
مزایای روش فابریک
کیفیت یکنواخت: ساختار متالورژیکی همگن
دقت ابعادی بالا: تلرانسهای دقیق (±0.05mm)
خواص مکانیکی بهینه: کنترل دقیق پارامترهای تولید
اقتصاد مقیاس: قیمت پایینتر در حجم بالا
سطح صاف و یکدست: بدون موج و اعوجاج
معایب روش فابریک
نیاز به سرمایهگذاری بالا: تجهیزات پیچیده و گران
انعطافپذیری کم: تغییر مشخصات محصول دشوار
حداقل حجم تولید: مقرون به صرفه فقط در حجم زیاد
2. تولید تسمه صنعتی فولادی از طریق برش ورق
فرآیند تولید از ورق
تهیه ورق پایه: انتخاب ورق با ضخامت مناسب
برش طولی: استفاده از دستگاههای اسلیتر
پرداخت لبه: سنگزنی یا پولیش لبهها
کنترل کیفیت: بررسی ابعاد و خواص مکانیکی
مزایای روش برش ورق
انعطافپذیری بالا: امکان تولید عرضهای مختلف
سرمایهگذاری کمتر: نیاز به تجهیزات سادهتر
تولید سریع: پاسخگویی به سفارشات فوری
تنوع مواد: امکان استفاده از ورقهای خاص
معایب روش برش ورق
کیفیت لبه: احتمال ایجاد براده و تیزی لبه
یکنواختی کمتر: تغییرات در خواص مکانیکی
هزینه بالاتر: برای حجمهای کم مقرون به صرفه نیست
محدودیت ابعادی: وابسته به ابعاد ورق پایه
مقایسه فنی دو روش تولید
| پارامتر | روش فابریک | روش برش ورق |
|---|---|---|
| دقت ابعادی | ±0.05mm | ±0.1mm |
| کیفیت سطح | عالی | خوب |
| یکنواختی خواص | بسیار بالا | متوسط |
| انعطافپذیری تولید | کم | زیاد |
| هزینه سرمایهگذاری | بسیار بالا | متوسط |
| هزینه تولید واحد | پایین (حجم بالا) | بالا (حجم کم) |
| محدوده ضخامت | 0.1-20mm | وابسته به ورق پایه |
| زمان تحویل | طولانیتر | سریعتر |
کاربردهای هر روش
موارد ترجیح روش فابریک
صنایع خودروسازی
تولیدات انبوه با کیفیت بالا
کاربردهای حساس به خواص مکانیکی
محصولاتی با تلرانسهای بسیار دقیق
موارد ترجیح روش برش ورق
پروژههای خاص با ابعاد غیراستاندارد
نیاز به تحویل سریع
تولیدات کمحجم
کاربردهای غیرحساس با استانداردهای پایینتر
انتخاب روش بهینه
انتخاب بین دو روش تولید تسمه فولادی به عوامل متعددی بستگی دارد:
حجم تولید مورد نیاز
دقت و کیفیت مورد انتظار
بودجه و سرمایهگذاری قابل تخصیص
زمان تحویل مورد نظر
انعطافپذیری در مشخصات محصول
📌 توصیه فنی:
برای مصارف صنعتی از تسمه صنعتی فولادی با حجم تولید بالا و نیاز به کیفیت یکنواخت، روش فابریک گزینه بهتری است. در مقابل برای پروژههای خاص با نیازهای منحصر به فرد یا حجم تولید محدود، روش برش ورق میتواند انتخاب مناسبتری باشد.
قیمت تسمه فولادی: عوامل مؤثر و بروزرسانی بازار 1404
بررسی جامع قیمت تسمه فولادی
قیمت تسمه فولادی تحت تأثیر عوامل متعددی قرار دارد که درک آن به خرید هوشمندانه کمک میکند. در این بخش به تحلیل قیمتهای روز و پارامترهای تأثیرگذار میپردازیم.
عوامل کلیدی تعیینکننده قیمت
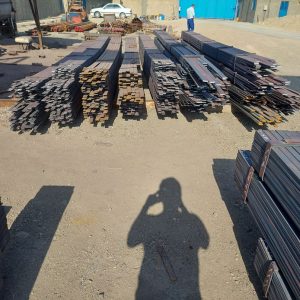
۱. عوامل پایهای
نوع فولاد:
کربنی ساده (ارزانتر)
آلیاژی (گرانتر)
استنلس استیل (گرانترین)
ابعاد محصول:
ضخامت (۰.۵mm تا ۲۰mm)
عرض (۱۰mm تا ۳۰۰mm)
۲. عوامل بازار
قیمت جهانی آهنآلات
نرخ ارز (دلار/یورو)
تقاضای صنعتی فصلهای مختلف
جدول قیمتهای تخمینی (خرداد 1404
| نوع تسمه | ضخامت (mm) | قیمت (تومان/kg) | قیمت (تومان/متر) |
|---|---|---|---|
| کربنی ساده | ۱-۳ | ۱۲۰,۰۰۰-۱۵۰,۰۰۰ | ۱۵,۰۰۰-۴۵,۰۰۰ |
| نیمهآلیاژی | ۲-۵ | ۱۸۰,۰۰۰-۲۲۰,۰۰۰ | ۴۰,۰۰۰-۱۲۰,۰۰۰ |
| استنلس استیل ۳۰۴ | ۱-۴ | ۴۵۰,۰۰۰-۶۰۰,۰۰۰ | ۶۰,۰۰۰-۲۵۰,۰۰۰ |
| گالوانیزه گرم | ۱.۵-۵ | ۲۵۰,۰۰۰-۳۵۰,۰۰۰ | ۴۰,۰۰۰-۱۸۰,۰۰۰ |
نکته: قیمتها تقریبی و بدون احتساب هزینههای حمل میباشد.
روندهای قیمتی در بازار
۱. تحلیل سهماهه اخیر
رشد ۱۲-۱۵% قیمتها نسبت به اسفند ۱۴۰۲
افزایش تقاضا در صنعت ساختمان
تأثیر نرخ جدید دلار بر واردات مواد اولیه
۲. پیشبینی آینده
ثبات نسبی تا پایان تابستان
احتمال افزایش ۸-۱۰% در پاییز
تأثیر قیمتهای جهانی فولاد
راهکارهای خرید بهینه
۱. زمانبندی مناسب خرید
فصلهای کمتقاضا: اواخر بهار و اوایل پاییز
پیشخراس برنامهریزیشده
۲. انتخاب تامینکننده
کارخانههای تولیدی مستقیم (قیمت بهتر)
توزیعکنندگان معتبر
مقایسه ۳-۴ پیشنهاد مختلف
خدمات ارزشافزوده مؤثر بر قیمت
برش سفارشی: +۱۰-۱۵% هزینه
پولیش سطح: +۲۰-۳۰% هزینه
بستهبندی ویژه: +۵-۸% هزینه
تحویل فوری: +۱۰-۲۰% هزینه
ویژگیهای کلیدی کارخانههای تولید تسمه فولادی
۱. تجهیزات پیشرفته تولید
کارخانههای مدرن تسمه فولادی مجهز به خطوط نورد تماماتوماتیک با قابلیت تولید تسمه در رنج ضخامت ۰.۳ تا ۲۵ میلیمتر هستند. سیستمهای نورد چهارغلتکی با دقت ±۰.۰۳ میلیمتر، کورههای آنیل با کنترل کامپیوتری و خطوط برش لیزری از استانداردهای این واحدها محسوب میشوند. این تجهیزات امکان تولید ۵۰۰ تا ۲۰۰۰ تن در ماه را فراهم میکنند.
۲. کنترل کیفیت جامع
آزمایشگاههای مجهز این کارخانهها روزانه بیش از ۵۰ پارامتر کیفی را بررسی میکنند. دستگاههای تست کشش با دقت ۰.۵٪، میکروسکوپهای متالورژی دیجیتال و سیستمهای آنالیز شیمیایی سریع از جمله این امکانات هستند. نمونهها به صورت ساعتی از خط تولید برداشت و بر اساس استانداردهای ASTM و DIN ارزیابی میشوند تا کیفیت یکنواخت تضمین شود.
۳. تنوع محصولات
این واحدها قادر به تولید بیش از ۲۰۰ نوع تسمه فولادی هستند. انواع اصلی شامل تسمه کربنی ساده، آلیاژی، ضدزنگ و گالوانیزه میشود. هر نوع در گریدهای مختلف با خواص مکانیکی متنوع (از نرم تا فوق سخت) تولید میشود. عرض محصولات از ۵ میلیمتر تا ۱ متر و طول استاندارد کلافها بین ۲ تا ۶ متر متغیر است.
۴. سیستمهای مدیریتی
کارخانههای پیشرو از سیستمهای ERP و MES برای مدیریت یکپارچه فرآیندها استفاده میکنند. این سیستمها امکان ردیابی کامل هر شمش از ورود تا محصول نهایی را فراهم میکنند. برنامهریزی تولید، کنترل موجودی، مدیریت انرژی و آنالیز دادههای کیفی به صورت لحظهای انجام میشود. این رویکرد منجر به کاهش ۱۵٪ ضایعات و افزایش ۲۰٪ بهرهوری شده است.
۵. ملاحظات زیستمحیطی
واحدهای مدرن مجهز به سیستمهای تصفیه پساب با راندمان ۹۸٪ و فیلترهای جاذب گردوغبار هستند. مصرف انرژی بهینهشده با بازیافت حرارت کورهها و استفاده از موتورهای با راندمان بالا. سیستمهای مدیریت پسماند، ضایعات فلزی را بازیافت و مواد خطرناک را به روشهای اصولی دفع میکنند. این اقدامات کاهش ۳۰٪ی مصرف آب و ۲۵٪ی انرژی را به همراه داشته است.
۶. خدمات پس از تولید
کارخانههای پیشرفته خدمات ارزشافزوده متنوعی ارائه میدهند: برش دقیق CNC با تلرانس ±۰.۱mm، پولیش سطحی تا Ra 0.2μm، پانچ و سوراخکاری دقیق، بستهبندی ضدخش و سیستمهای بارکدگذاری هوشمند. این خدمات زمان تحویل را تا ۵۰٪ کاهش و رضایت مشتری را افزایش میدهد.
۷. نوآوریهای تکنولوژیکی
استفاده از هوش مصنوعی برای پیشبینی و بهینهسازی پارامترهای نورد، سنسورهای IoT برای مانیتورینگ لحظهای تجهیزات و سیستمهای پیشبینیکننده خرابی از آخرین دستاوردهاست. این فناوریها دقت تولید را ۱۵٪ افزایش و هزینههای نگهداری را ۲۰٪ کاهش دادهاند. خطوط تولید هوشمند قادر به تغییر خودکار تنظیمات برای محصولات مختلف هستند.